Phụ kiện đường ống & kiểu kết nối: nhận biết, ưu nhược điểm
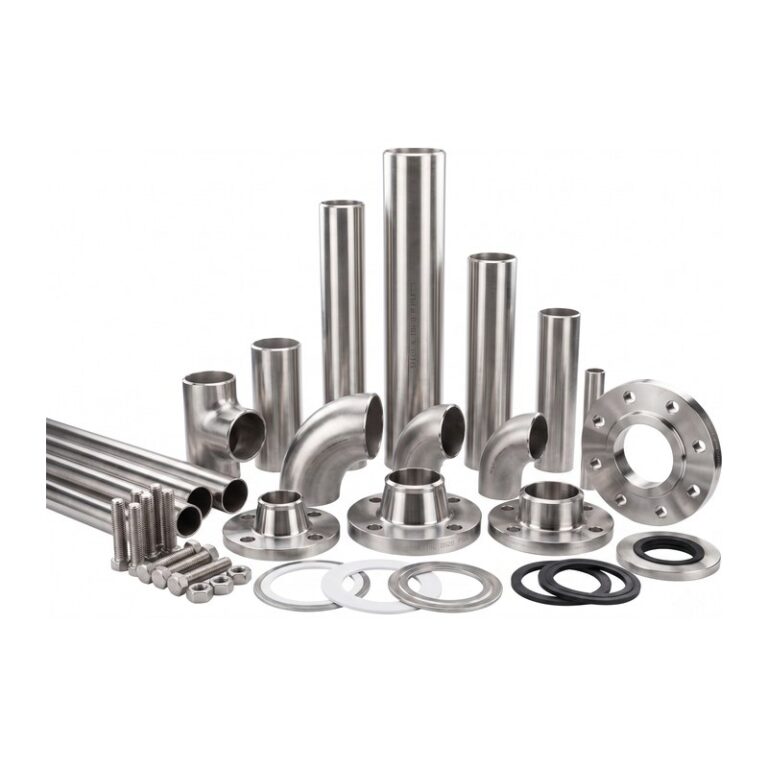
Phụ kiện (fitting) là các chi tiết giúp đường ống đổi hướng, chia nhánh, đổi cỡ, nối và bịt đầu. Bài viết giới thiệu các loại phụ kiện phổ biến kèm hình ảnh để dễ nhận biết, cùng ưu – nhược điểm của từng kiểu kết nối: hàn giáp mối, hàn lồng, ren, mặt bích, clamp vi sinh và khớp nối rãnh. Bấm vào hình để xem lớn.
Đây là bài thứ hai trong loạt bài về đường ống. Bài trước: Phân loại đường ống công nghiệp theo vật liệu, tiêu chuẩn và ứng dụng.
1. Phụ kiện đổi hướng – Co (elbow)
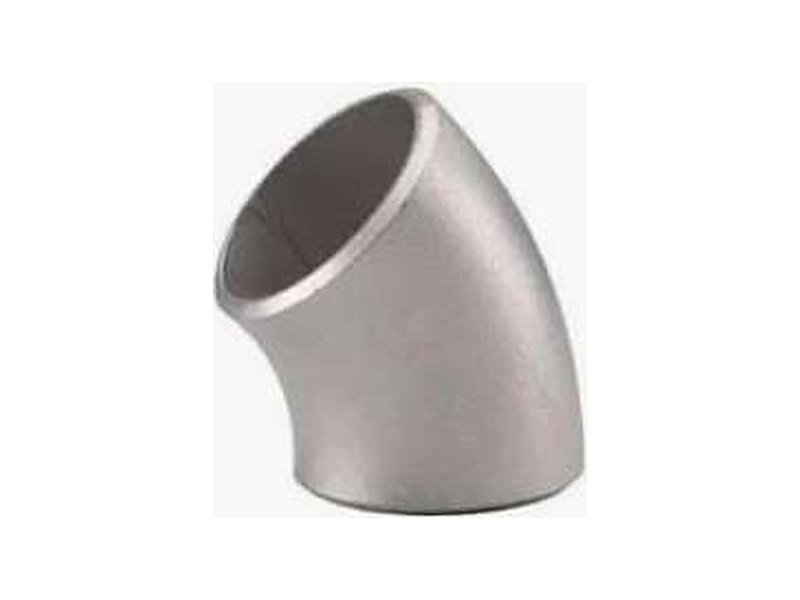
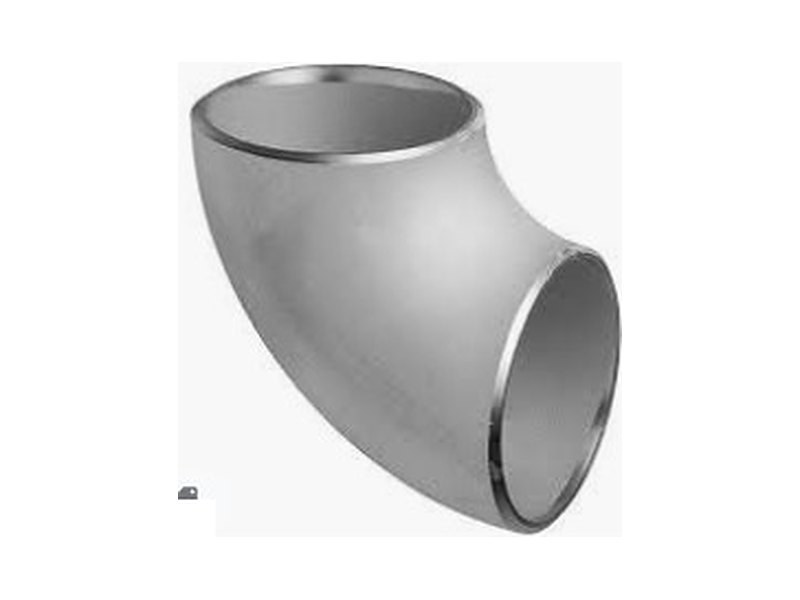
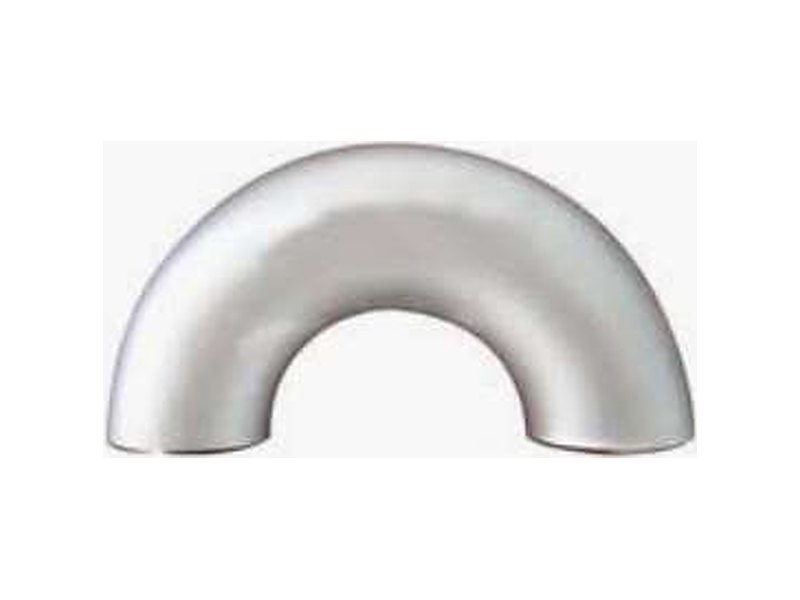
Co có hai loại bán kính: co bán kính dài (LR – Long Radius) với bán kính cong bằng 1,5 lần cỡ ống, tổn thất áp thấp, được dùng mặc định; và co bán kính ngắn (SR – Short Radius) với bán kính bằng 1 lần cỡ ống, chỉ dùng khi thiếu không gian vì tổn thất áp lớn hơn.
2. Phụ kiện chia nhánh
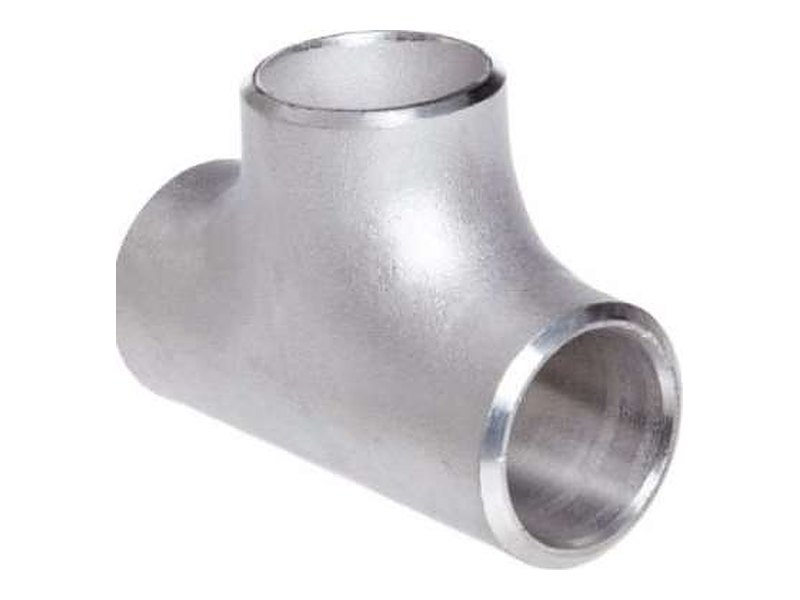
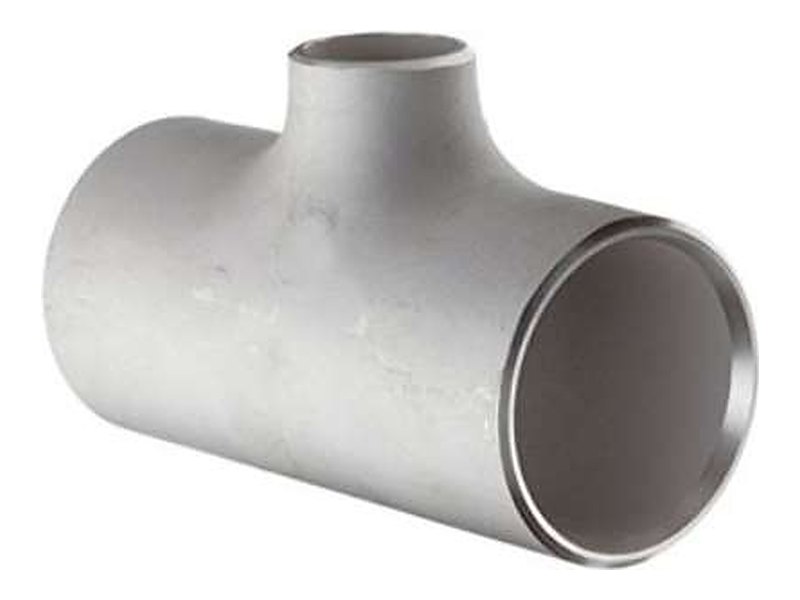
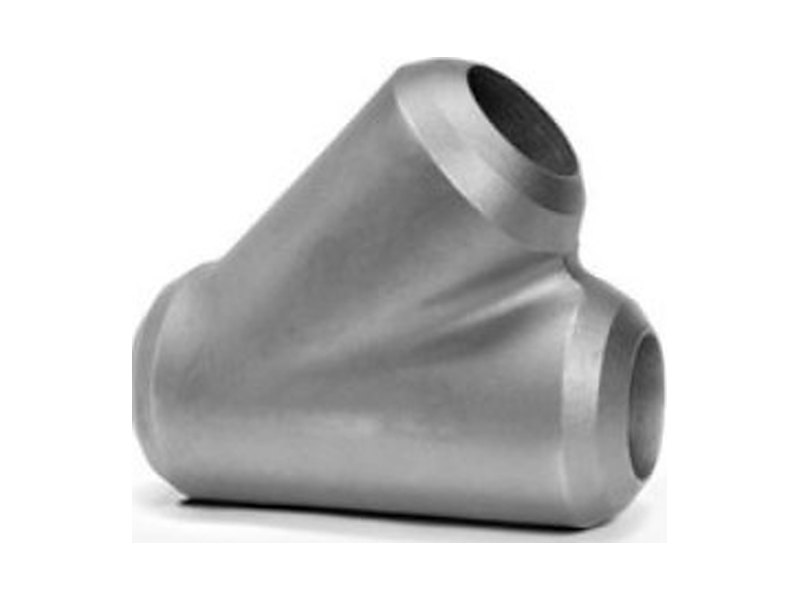
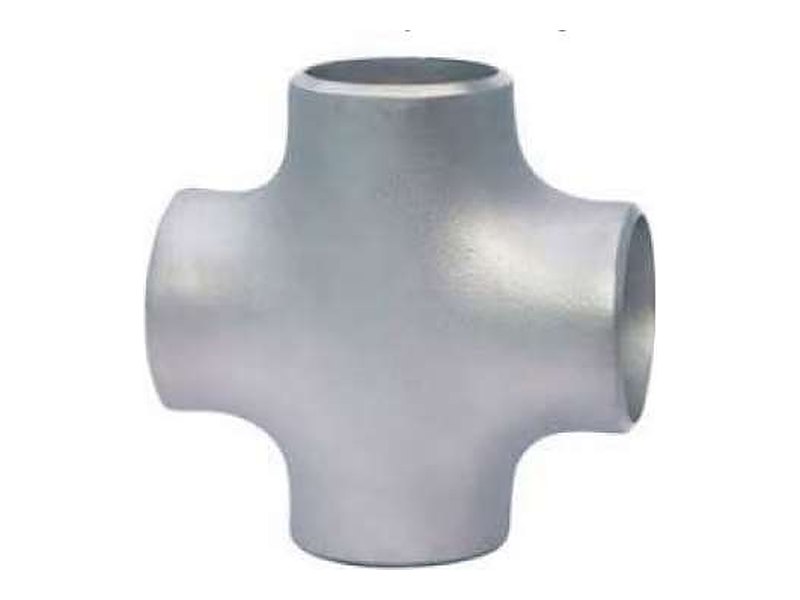
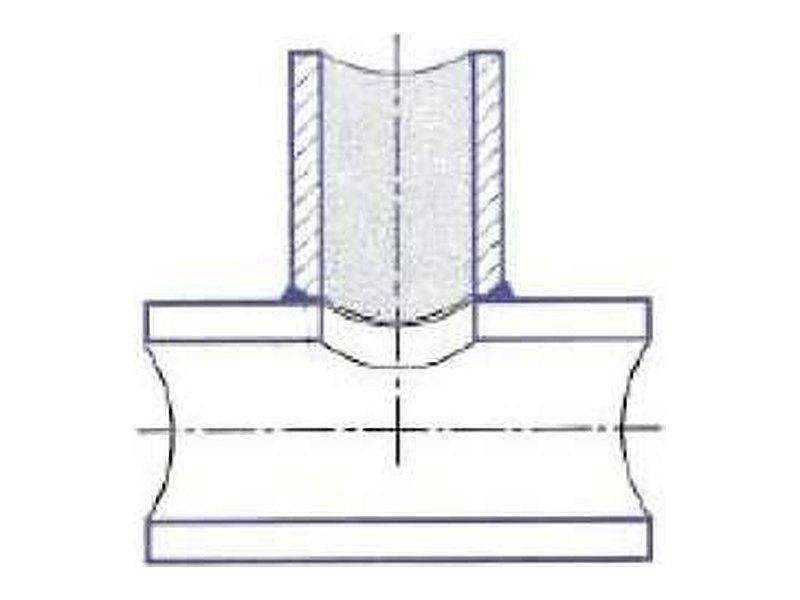
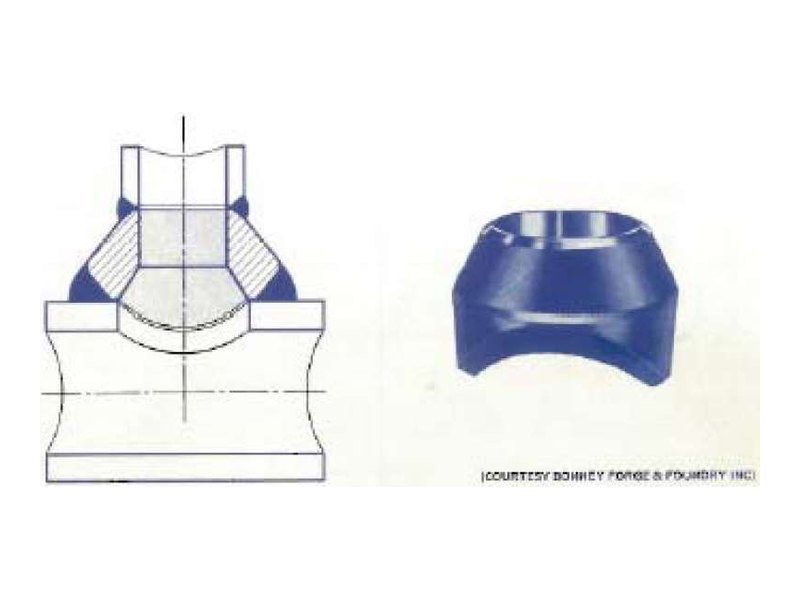
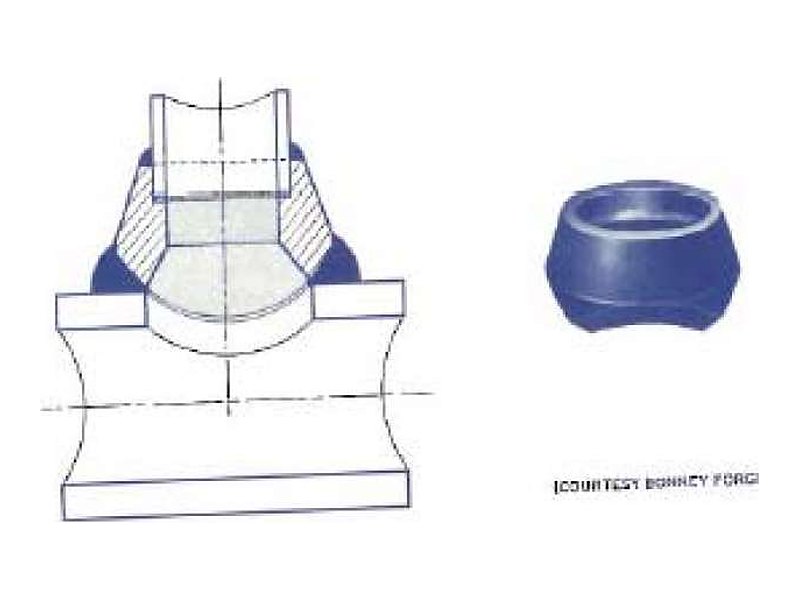
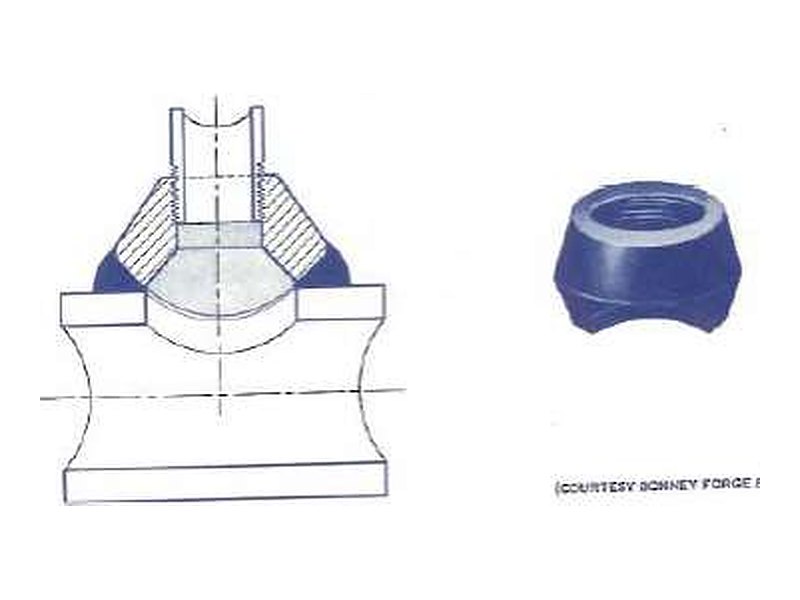
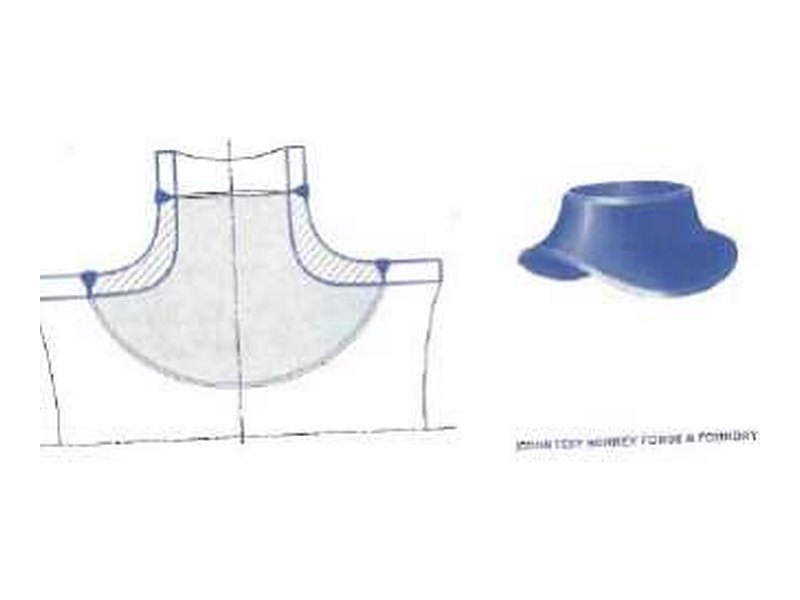
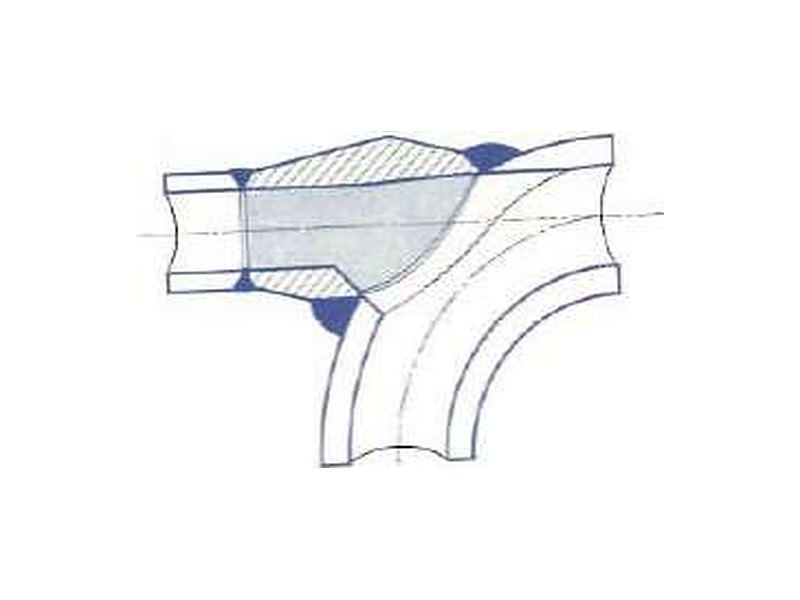
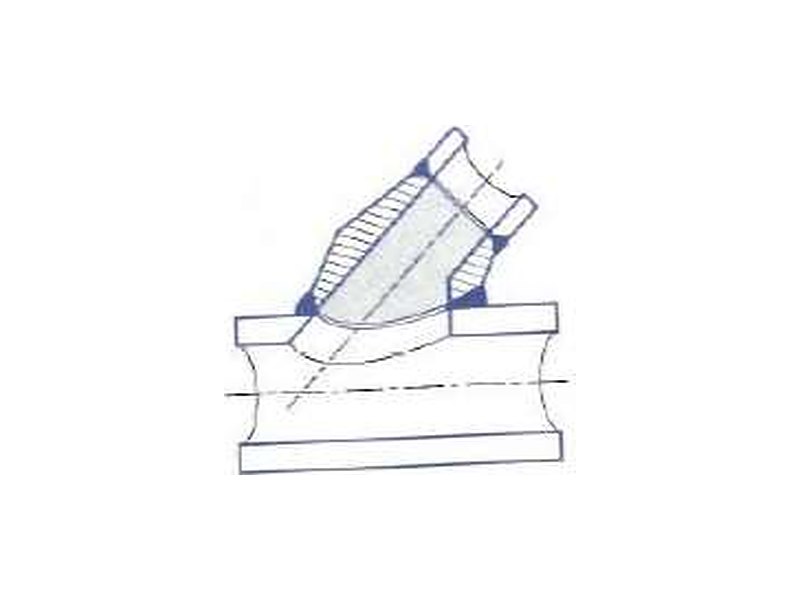
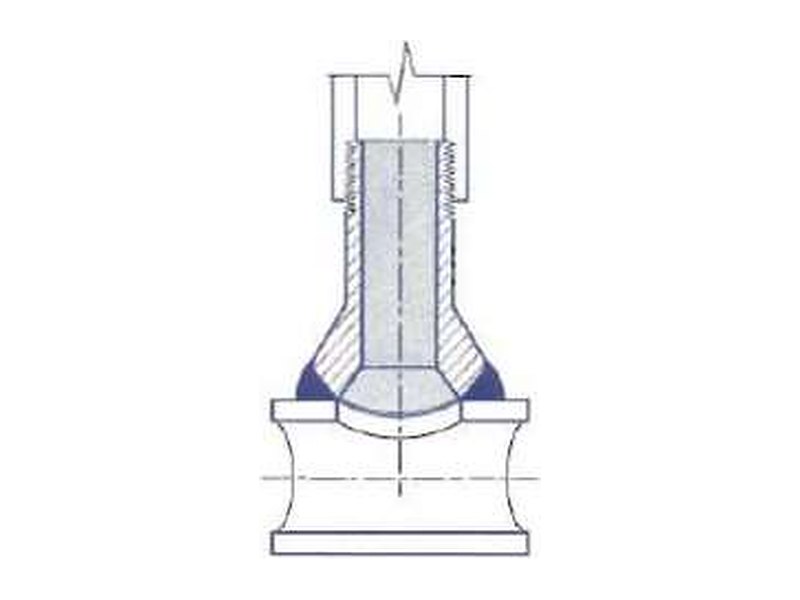
Olet – phụ kiện đắp nhánh
Olet được đúc sẵn theo độ cong của ống chính và hàn đắp lên ống, thay cho tê khi nhánh nhỏ hơn nhiều so với ống chính. Bản thân olet đã được tính đủ gia cường cho lỗ khoét, nên thường không cần thêm bản gia cường.
3. Phụ kiện đổi cỡ ống
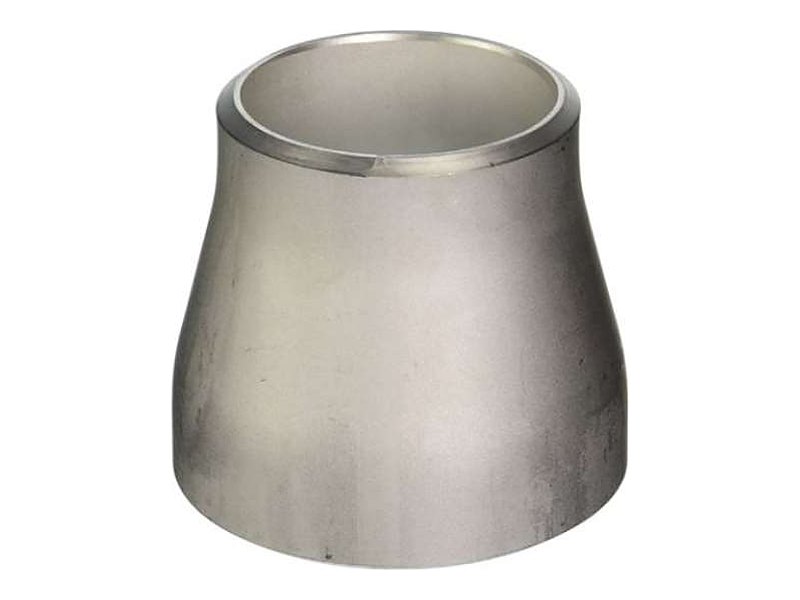
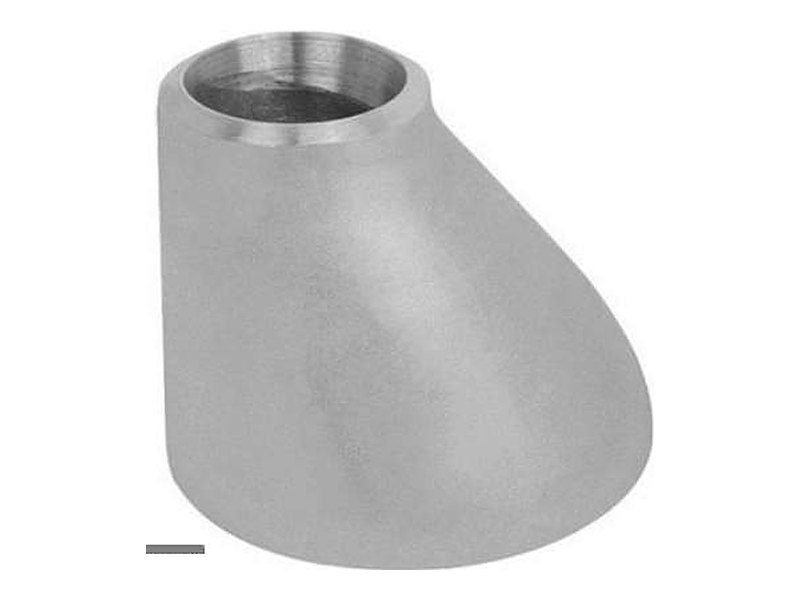
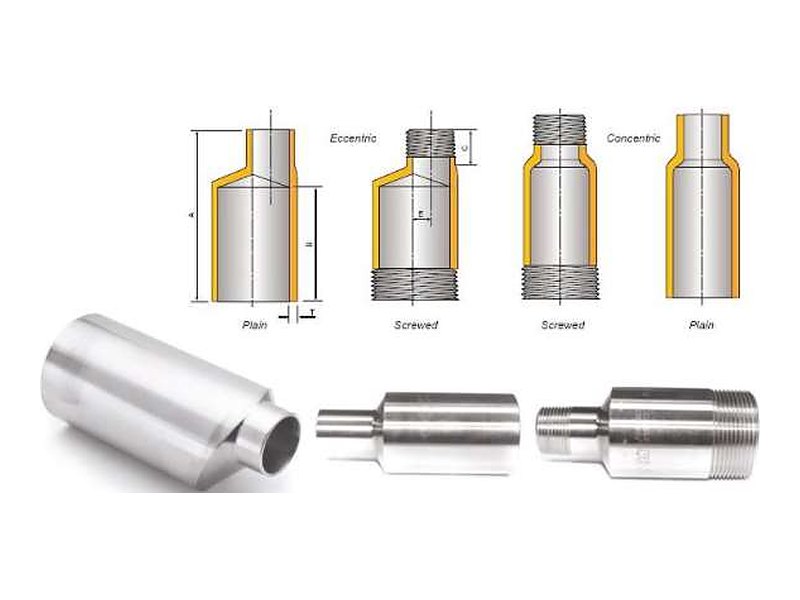
Kinh nghiệm thiết kế: ở đầu hút bơm, côn lệch tâm được lắp mặt phẳng lên trên (FOT – Flat On Top) để không đọng bọt khí gây xâm thực. Với ống đi trên giá đỡ, côn lệch tâm lắp mặt phẳng xuống dưới (FOB – Flat On Bottom) để giữ cùng cao độ đáy ống, đỡ phải chêm giá.
4. Phụ kiện nối và bịt đầu
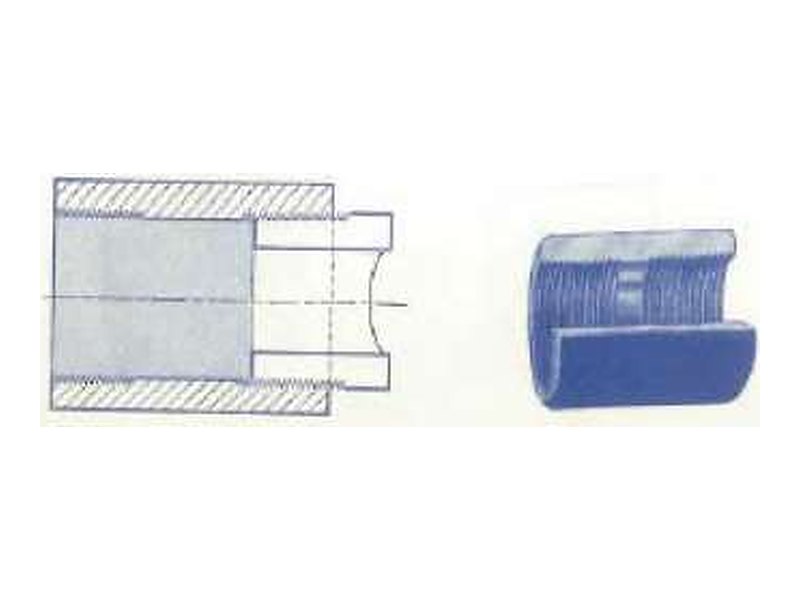
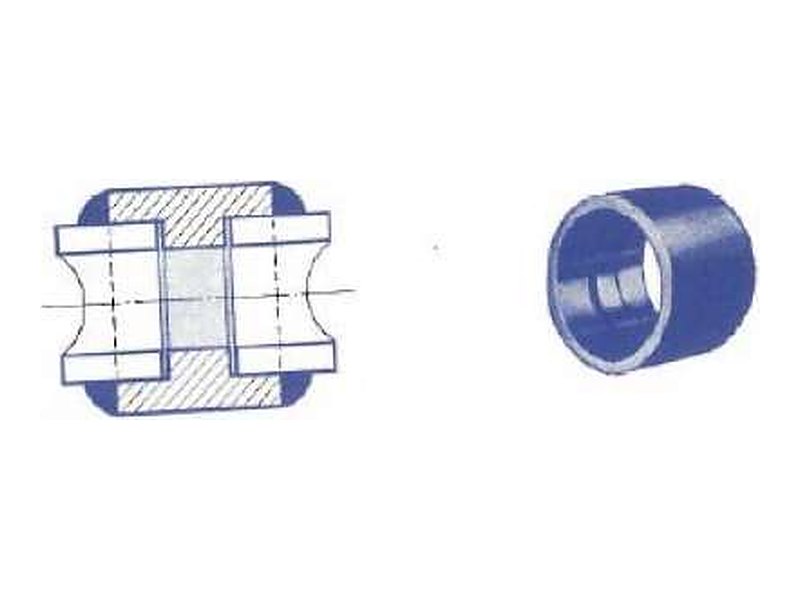
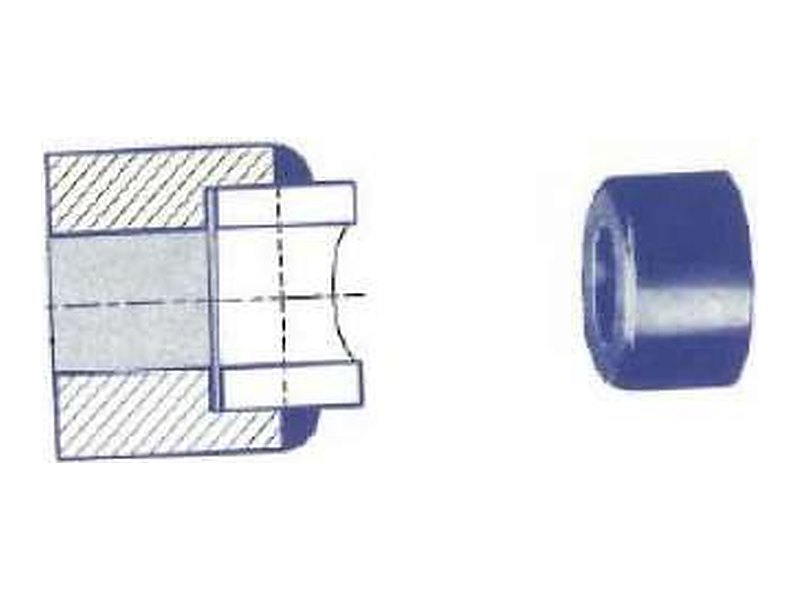
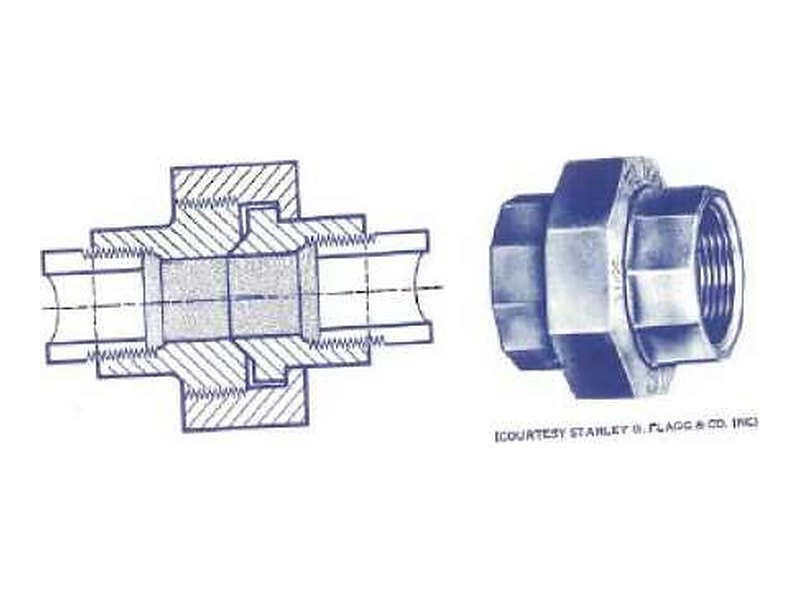
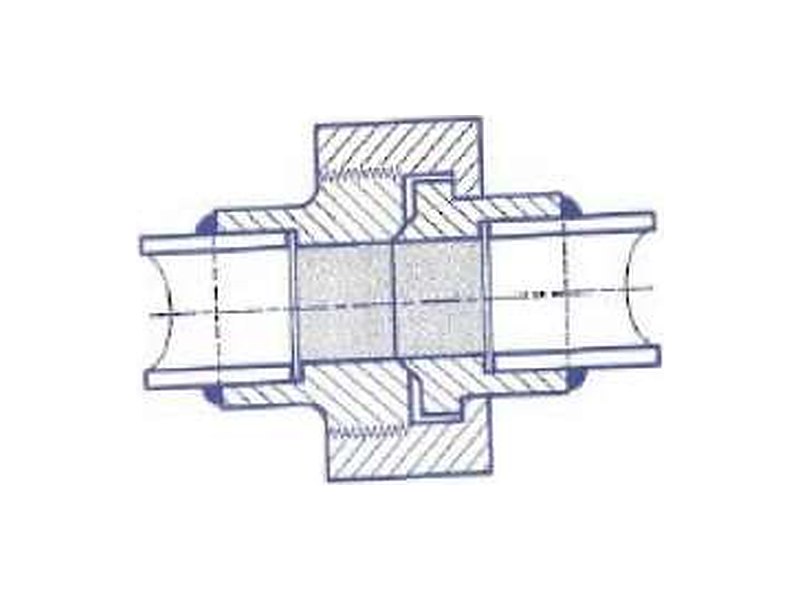
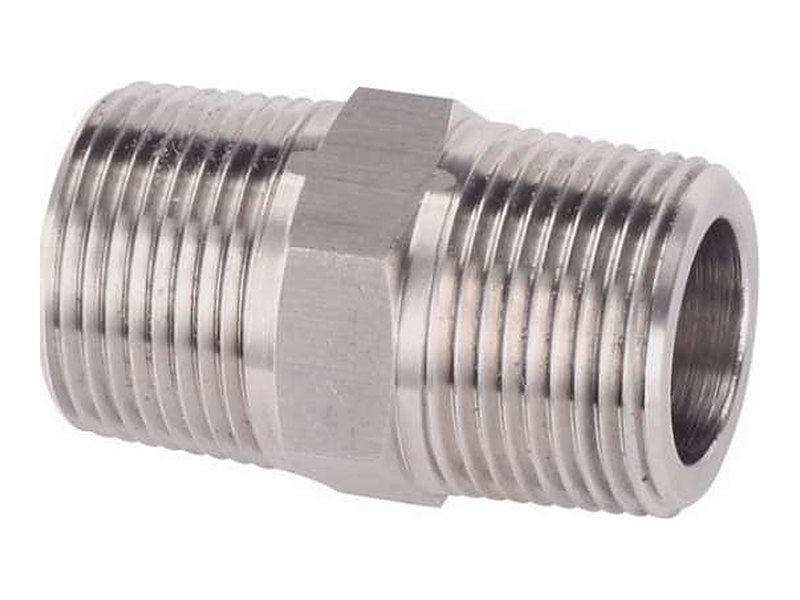
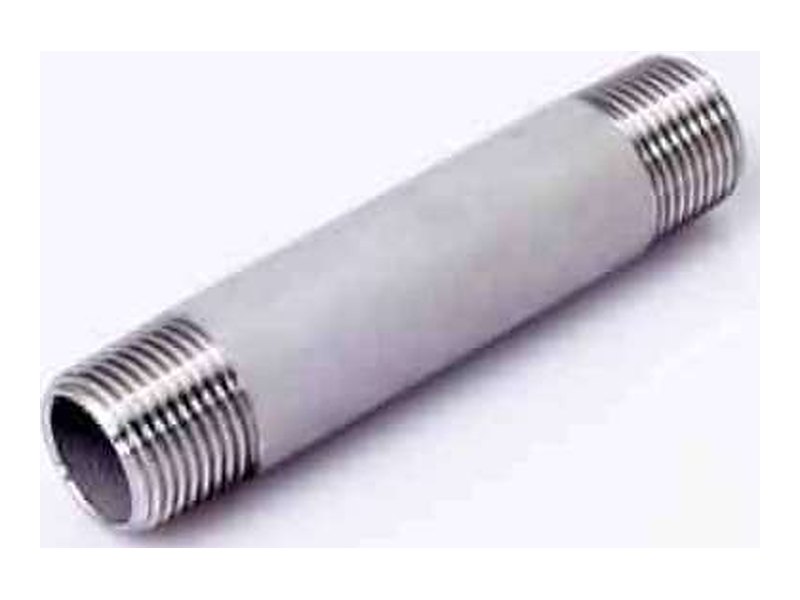
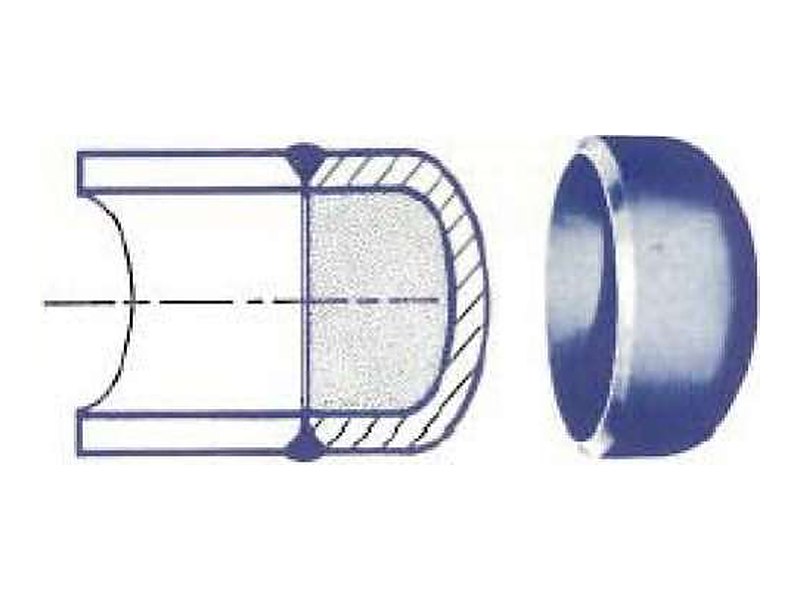
5. Các kiểu kết nối – ưu và nhược điểm
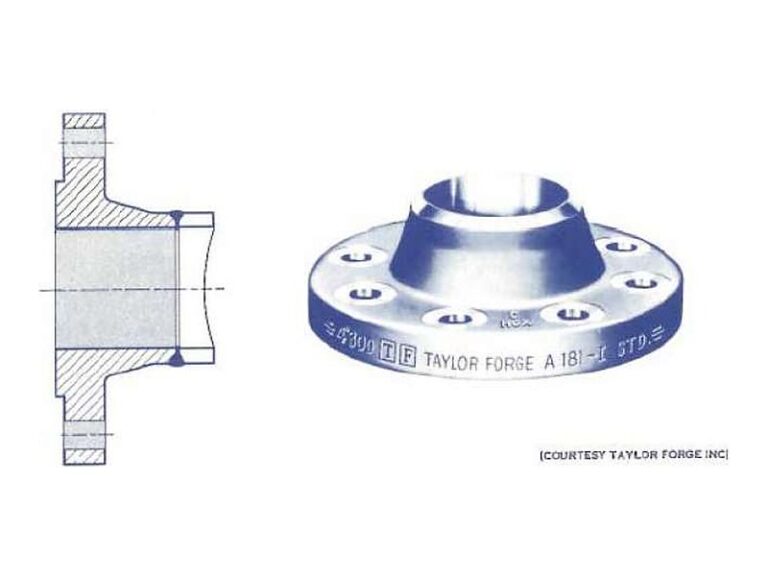
5.1 Hàn giáp mối (Butt Weld – BW)
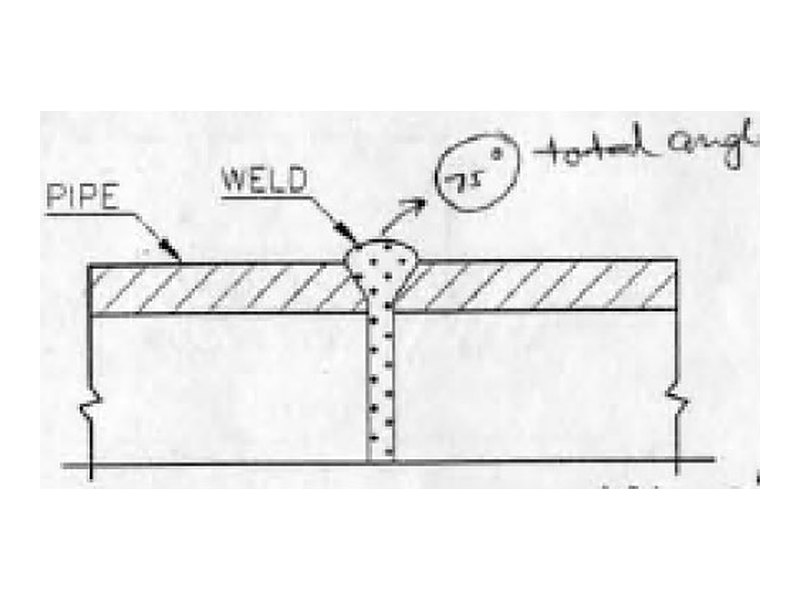
✔ Ưu điểm
- Kín tuyệt đối, bền nhất
- Chịu áp suất, nhiệt độ cao
- Lòng ống trơn, ít tổn thất áp
- Kinh tế nhất cho ống cỡ lớn
✘ Nhược điểm
- Phải vát mép, căn chỉnh kỹ
- Cần thợ hàn có chứng chỉ, kiểm tra NDT
- Không tháo lắp được
- Chân mối hàn lồi vào lòng ống
Tiêu chuẩn: ASME B16.9 (phụ kiện), ASME B16.25 (vát mép đầu hàn)
Nên dùng khi: ống từ DN50 (2″) trở lên, đường ống chính, hơi, hóa chất, áp suất và nhiệt độ cao.
5.2 Hàn lồng (Socket Weld – SW)
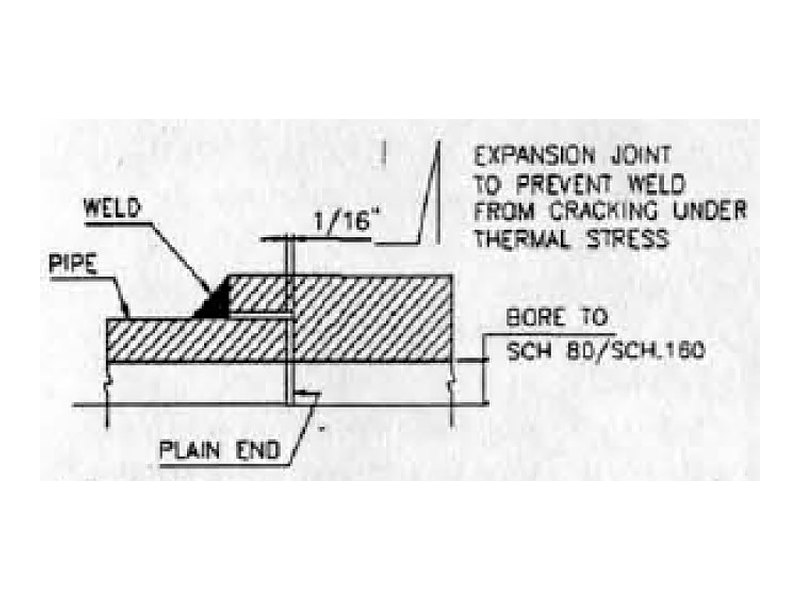
✔ Ưu điểm
- Dễ căn chỉnh, lắp nhanh hơn hàn giáp mối
- Không có kim loại hàn chảy vào lòng ống
- Kín, chịu áp tốt cho ống nhỏ
✘ Nhược điểm
- Khe hở giữa ống và phụ kiện dễ gây ăn mòn kẽ
- Không dùng cho hệ vi sinh và lưu chất ăn mòn mạnh
- Không phù hợp nơi rung động mạnh
Tiêu chuẩn: ASME B16.11
Nên dùng khi: ống nhỏ (thường đến DN50), nhánh thiết bị đo, xả đáy, xả khí. Lưu ý thi công: rút ống ra khoảng 1,5 mm (1/16″) trước khi hàn để mối hàn không nứt do giãn nở nhiệt.
5.3 Kết nối ren (Threaded)
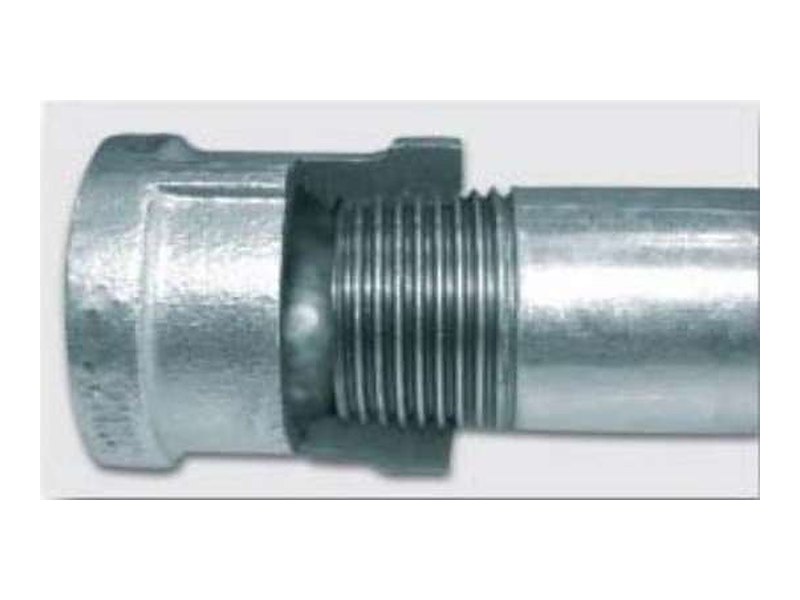
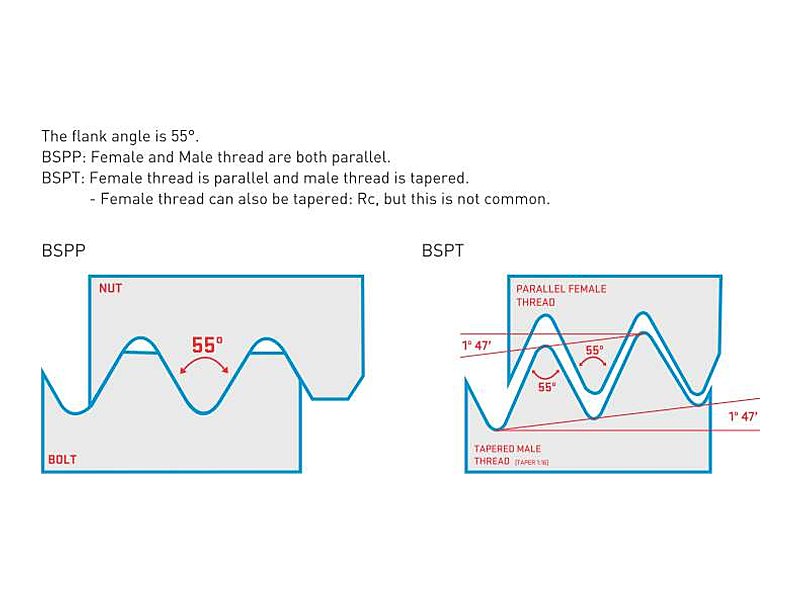
✔ Ưu điểm
- Lắp nhanh tại hiện trường
- Không cần hàn, dùng được ở khu vực cấm lửa
- Tháo lắp được
✘ Nhược điểm
- Khó đảm bảo kín tuyệt đối
- Tiện ren làm mỏng thành ống
- Không dùng nơi rung động, nhiệt độ cao, lưu chất độc hại hoặc dễ cháy
Tiêu chuẩn: NPT – ASME B1.20.1; BSP côn – ISO 7 (R, Rc, Rp); BSP thẳng – ISO 228 (G)
Nên dùng khi: ống nhỏ (thường đến DN50): nước, khí nén, ống mạ kẽm, đồng hồ áp. Ren NPT (góc 60°) và ren BSP (góc 55°) không vặn lẫn được.
5.4 Mặt bích (Flange)
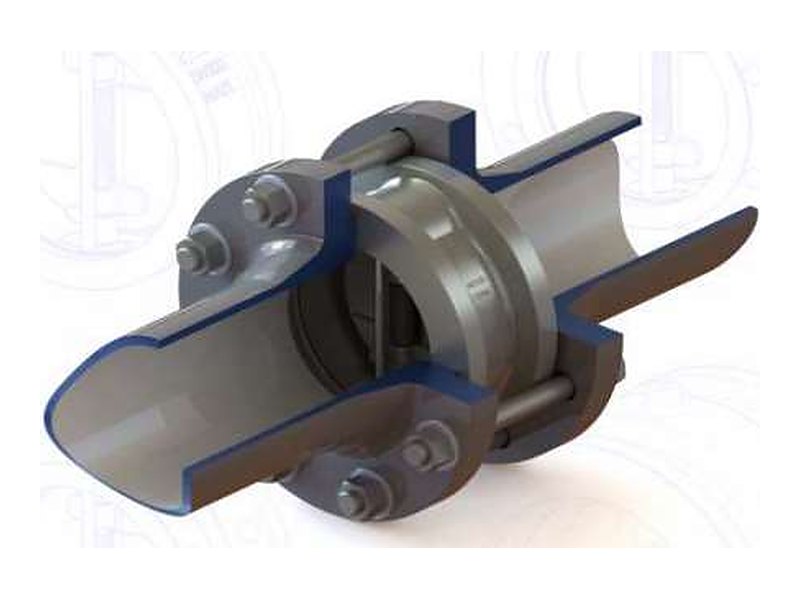
✔ Ưu điểm
- Tháo lắp dễ, thuận tiện bảo trì
- Nối được với van, bơm, bồn, thiết bị
- Dùng được cho hầu hết vật liệu ống
✘ Nhược điểm
- Chi phí cao, nặng
- Mỗi cặp bích là một điểm có thể rò qua gioăng
- Chịu mô-men uốn kém hơn mối hàn
Tiêu chuẩn: ASME B16.5 (Class 150, 300…), JIS B2220 (5K, 10K, 20K…), EN 1092-1 (PN10, PN16…)
Nên dùng khi: nối van, bơm, thiết bị, các vị trí cần tháo lắp. Bích JIS 10K và ASME Class 150 không bắt lẫn được.
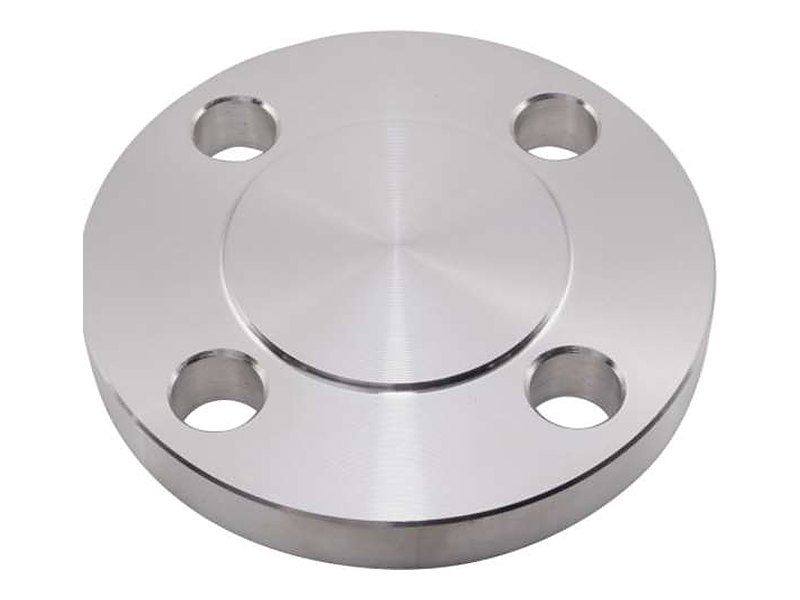
Các loại mặt bích theo cách gắn với ống:
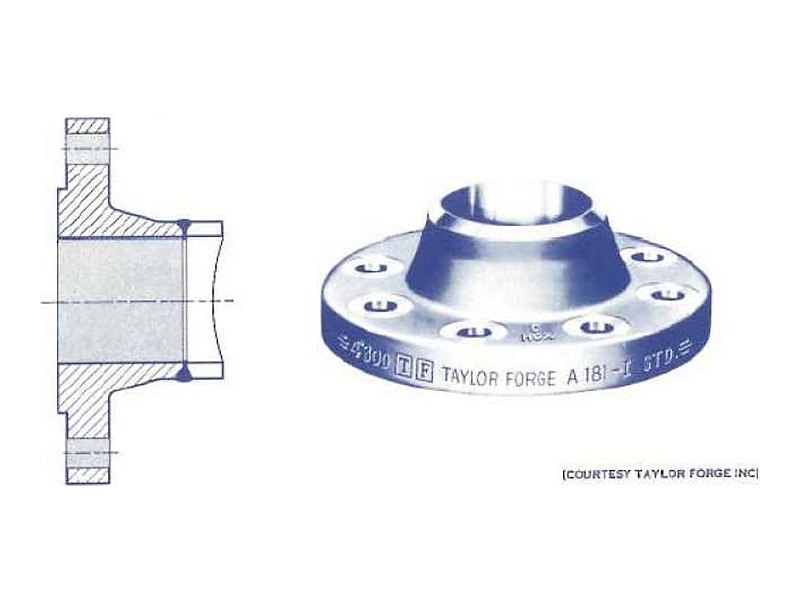
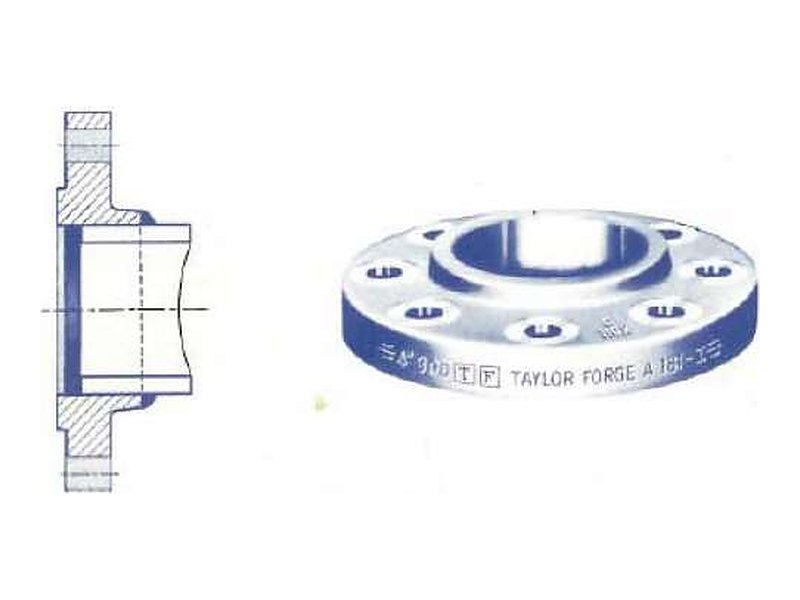
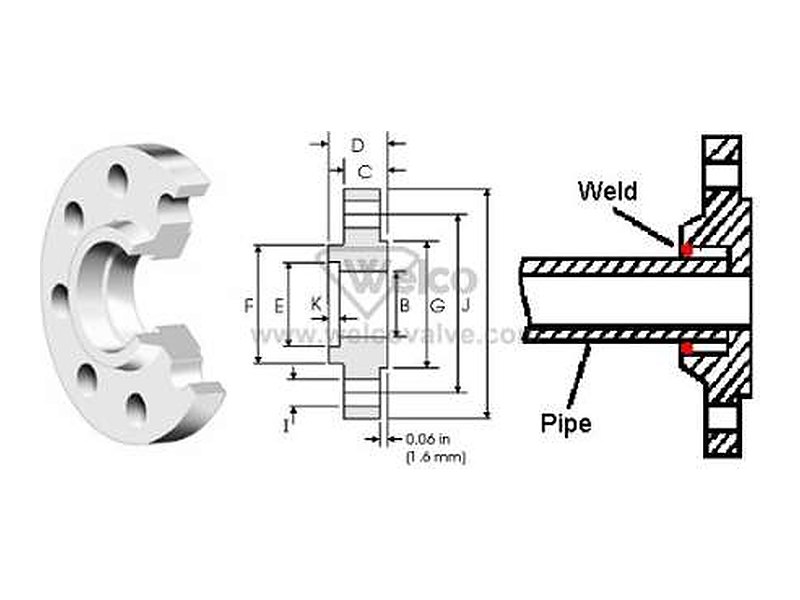
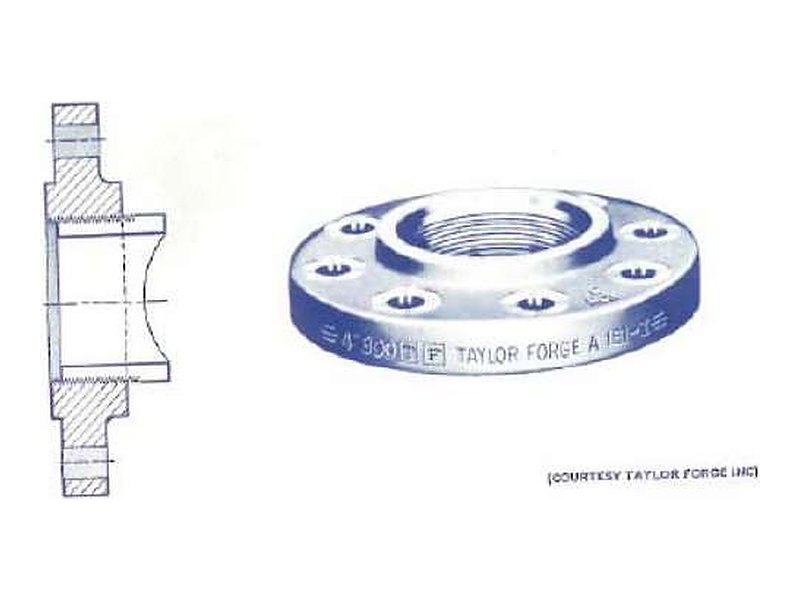
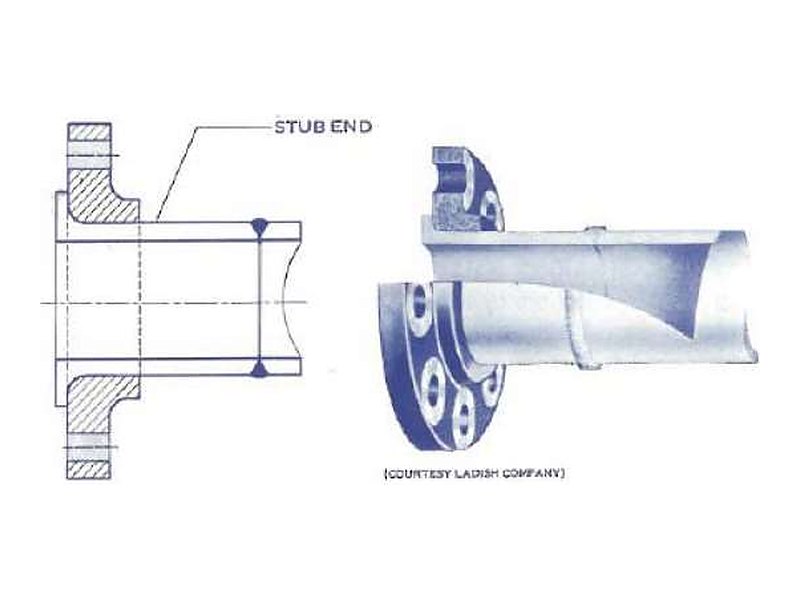
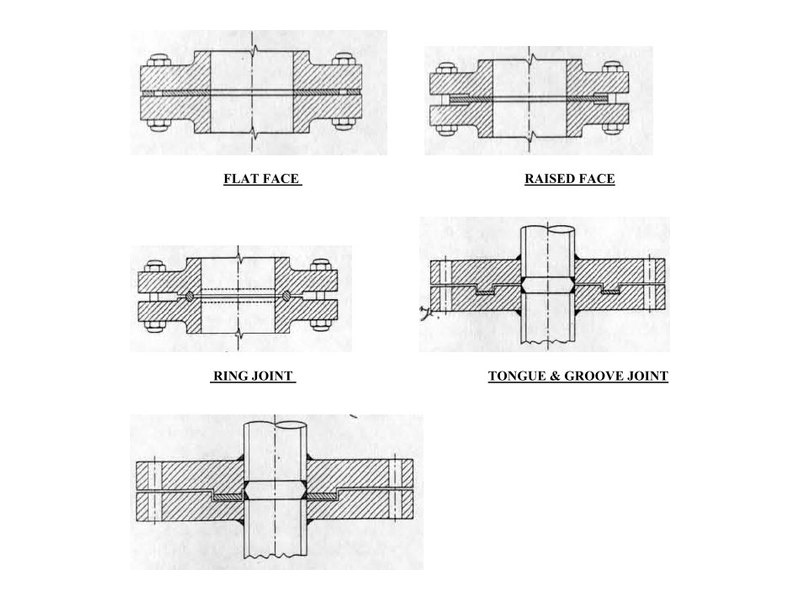
Các kiểu mặt tiếp xúc (facing):
- FF – mặt phẳng (Flat Face): nối với thiết bị gang, nhựa, FRP để không làm nứt bích.
- RF – mặt nhô (Raised Face): phổ biến nhất cho bích thép.
- RTJ – rãnh vòng (Ring Type Joint): dùng gioăng kim loại, cho áp suất và nhiệt độ rất cao.
- Lưỡi – rãnh (Tongue & Groove), Lồi – lõm (Male/Female): định vị gioăng chắc chắn hơn.
Hai bích ghép với nhau phải cùng kiểu mặt tiếp xúc.
5.5 Clamp vi sinh (Tri-Clamp)
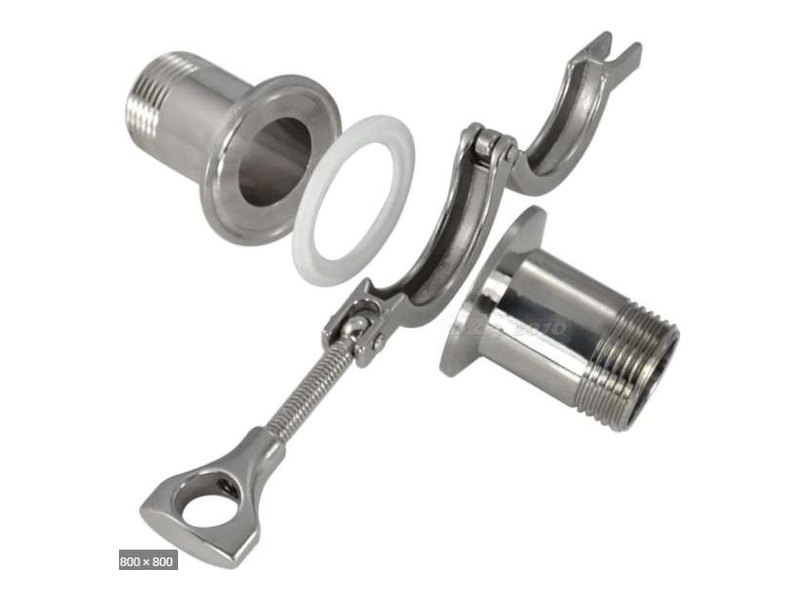
✔ Ưu điểm
- Tháo lắp rất nhanh, không cần dụng cụ
- Bề mặt trơn, không khe đọng, dễ vệ sinh (CIP/SIP)
- Phù hợp yêu cầu vệ sinh của thực phẩm, dược phẩm
✘ Nhược điểm
- Áp suất làm việc giới hạn
- Gioăng phải thay định kỳ
- Chi phí cao hơn hàn
Tiêu chuẩn: ISO 2852, DIN 32676, ASME BPE
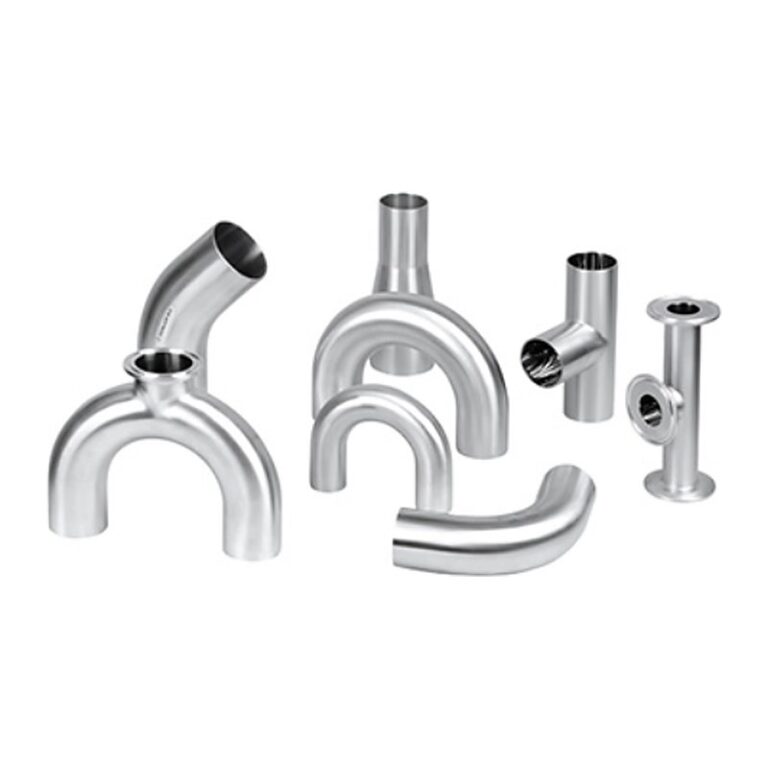
Nên dùng khi: đường ống inox vi sinh, vị trí cần tháo vệ sinh thường xuyên, kết nối thiết bị đo và van vi sinh.
5.6 Khớp nối rãnh (Grooved Coupling)
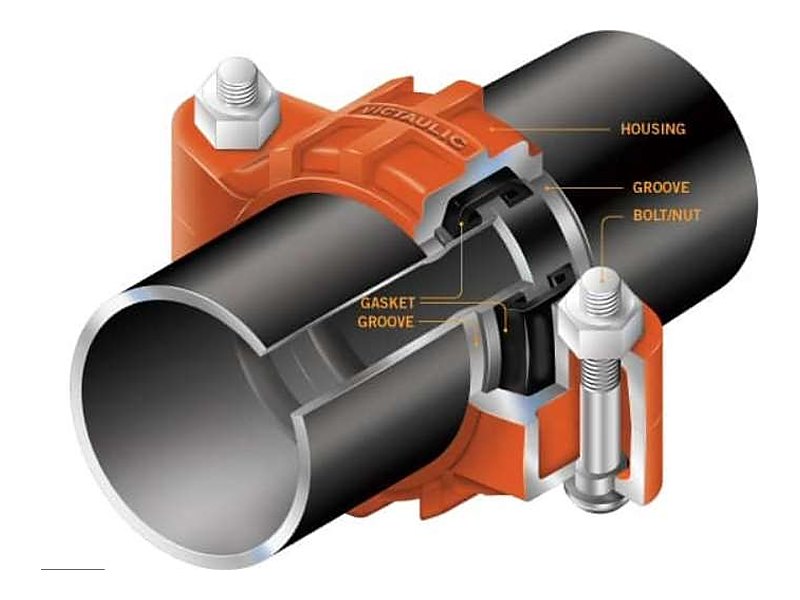
✔ Ưu điểm
- Lắp nhanh, không cần hàn tại hiện trường
- Cho phép lệch trục và giãn nở nhỏ
- Tháo lắp dễ
✘ Nhược điểm
- Phụ kiện đắt
- Gioăng cao su giới hạn nhiệt độ và loại hóa chất
- Cần tính lực đẩy dọc trục do áp suất
Tiêu chuẩn: Theo tiêu chuẩn của nhà sản xuất (thường kèm chứng nhận UL/FM cho PCCC)
Nên dùng khi: hệ chữa cháy, nước làm mát, HVAC, ống nước cỡ lớn.
6. Bảng tra nhanh
| Kiểu kết nối | Cỡ ống thường dùng | Áp suất / nhiệt độ | Tháo lắp | Ứng dụng điển hình |
|---|---|---|---|---|
| Hàn giáp mối | Từ DN50 trở lên | Cao | Không | Đường ống chính, hơi, hóa chất |
| Hàn lồng | Đến DN50 | Cao (ống nhỏ) | Không | Nhánh nhỏ, thiết bị đo, xả đáy |
| Ren | Đến DN50 | Thấp – trung bình | Có | Nước, khí nén, ống mạ kẽm |
| Mặt bích | Mọi cỡ | Theo cấp áp (Class, K, PN) | Có | Van, bơm, bồn, thiết bị |
| Clamp vi sinh | DN10 – DN100 (thường gặp) | Thấp | Rất nhanh | Thực phẩm, dược phẩm |
| Khớp nối rãnh | DN25 trở lên | Trung bình | Nhanh | PCCC, nước làm mát, HVAC |
Kết luận
Nhận biết đúng phụ kiện và chọn đúng kiểu kết nối giúp đường ống kín, bền, dễ bảo trì và tránh lãng phí vật tư. Khi thiết kế bằng AutoCAD Plant 3D, TNI chốt sẵn loại phụ kiện và kiểu kết nối trong piping class của từng dự án. Nhờ vậy bản vẽ isometric và bảng MTO xuất ra luôn đúng chủng loại cần mua.
Cần thiết kế đường ống hoặc cung cấp phụ kiện?
TNI thiết kế đường ống 3D và cung cấp ống, phụ kiện, van inox vi sinh, tube fitting, phụ kiện công nghiệp theo ASME, JIS, DIN.
Xem thêm: Phân loại đường ống công nghiệp · Ống – phụ kiện – van vi sinh · Tube & fitting · Thiết kế 3D/2D hệ thống
Tài liệu tham khảo
- ASME B16.5, B16.9, B16.11, B16.25 – Flanges, butt-welding and forged fittings, butt-welding ends.
- ASME B1.20.1 – Pipe Threads (NPT); ISO 7, ISO 228 – Pipe threads (BSP).
- JIS B2220; EN 1092-1 – Flanges.
- ISO 2852, DIN 32676, ASME BPE – Hygienic clamp connections.
- Tài liệu đào tạo nội bộ “Pipe and Fitting” (2020). Một số hình minh họa có ghi nguồn catalogue của nhà sản xuất.